Kuinka märän savukaasun rikinpoistopesurit säätelevät teollisuuden rikkipäästöjä: tekniikka, tehokkuus ja valinta
KOTI / UUTISET / Teollisuuden uutisia / Kuinka märän savukaasun rikinpoistopesurit säätelevät teollisuuden rikkipäästöjä: tekniikka, tehokkuus ja valinta
Kuinka märän savukaasun rikinpoistopesurit säätelevät teollisuuden rikkipäästöjä: tekniikka, tehokkuus ja valinta
Tekijä Admin
Mikä on märkä FGD-pesuri?
A märkä pesuri savukaasujen rikinpoistoon (FGD) suunniteltu teollisuuslaitteisto, joka poistaa rikkidioksidin (SO2) ja muut haitalliset epäpuhtaudet pakokaasuvirroista ennen kuin ne pääsevät ilmakehään. Nämä järjestelmät ovat yksi testatuimmista ja laajimmin käytetyistä ympäristönsuojelun teknologioista, erityisesti voimalaitoksissa, jalostamoissa ja kemianteollisuuden tuotantolaitoksissa, jotka käsittelevät runsaasti rikkipitoisia raaka-aineita.
Toisin kuin kuivat tai puolikuivat vaihtoehdot, märät FGD-pesurit käyttävät nestemäisiä liuottimia – tyypillisesti kalkkikivilietettä – SO2:n kemialliseen imemiseen savukaasuista. Prosessi tapahtuu suuressa torniastiassa, jossa kaasun ja nesteen välinen vastavirtakontakti maksimoi poistotehokkuuden. Imeytynyt rikkidioksidi hapetetaan myöhemmin ja muunnetaan myytäväksi kipsin sivutuotteeksi, mikä muuttaa vastuun kaupalliseksi mahdollisuudeksi.
Märkäpesuritornin tärkeimmät osat
Täydellinen märkä FGD-järjestelmä sisältää useita kriittisiä osia, jotka toimivat yhdessä:
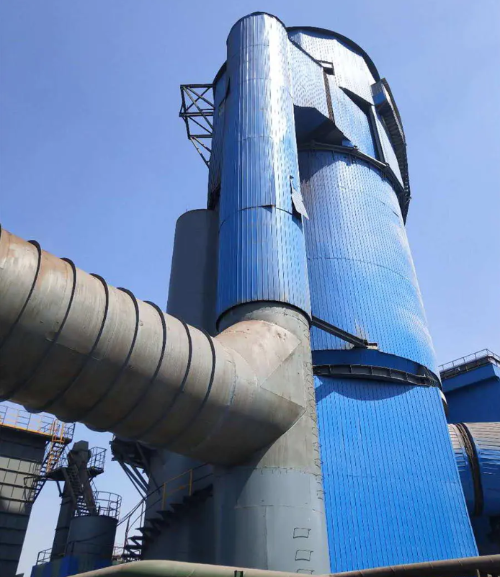
Absorber Tower: Pääreaktioastia, jossa savukaasu ja kalkkikiviliete kohtaavat. Tämä torni on tyypillisesti rakennettu teräsbetonista tai ruostumattomasta teräksestä kestämään syövyttäviä SO2-kuormitettuja kaasuja ja happamia olosuhteita.
Lietteen valmistusjärjestelmä: Myllyt ja sekoituslaitteet, jotka jauhavat kalkkikiven (CaCO3) hienoiksi hiukkasiksi ja hydratoivat ne vakaaksi lietteeksi sopivalla koostumuksella ja konsentraatiolla.
Hapetusilmajärjestelmä: Pakkoilmaruiskutus, joka katalysoi kalsiumsulfiitin hapettumista kalsiumsulfaatiksi (kipsiksi), mahdollistaen sivutuotteen talteenoton ja estää hilseilyn muodostumisen absorboijan sisällä.
Mist Eliminator: Poistaa mukana kulkeutuneet nestepisarat käsitellystä kaasusta ennen tyhjennystä, estäen vesihäviön ja korroosion loppupään kanavassa.
Kipsin vedenpoistojärjestelmä: Erottelee ja kuivaa kipsituotteen hävitettäväksi tai kaupallisesti myytäväksi seinälevyjen valmistajille ja muille teollisuudenaloille.
Kierrätyspumppu: Kierrättää pesunestettä jatkuvasti absorboijan yläosassa olevien ruiskusuuttimien kautta varmistaen tehokkaan vastavirtakontaktin nousevan savukaasun kanssa.
Märkäpesuri vs. kuivapesuri: mikä ero on?
Perusero märän ja kuivan FGD-teknologian välillä on sorbentin fysikaalisessa tilassa ja epäpuhtauksien talteenottomekanismissa:
Ominaisuus
Märkä FGD
Kuiva FGD
Sorbenttitila
Kalkkikiviliete (nestemäinen)
Kalkkijauhe tai sumutuskuivattu liete
SO2-poistotehokkuus
95–99 %
90–95 %
Sivutuotteen palautus
Kipsi (myytävä, puhtaus 95%)
Lentotuhka (sekoitettu, alhaisempi markkina-arvo)
Veden kulutus
Korkea (tyypillisesti 500–1000 m³/tunti)
Erittäin alhainen (vain haihtuva)
Jalanjälki
Suurempi (tornin korkeus 40–60 m)
Kompakti
Pääomakustannus
Kohtalainen tai korkea
Suurempi alkuinvestointi
Käyttökustannukset
Kohtalainen (reagenssivesi)
Alempi (vähemmän reagenssia tarvitaan)
Märkä FGD-järjestelmät ovat suositeltavia alueilla, joilla on tiukat SO2-päästöstandardit ja joissa kipsin sivutuotteiden myynti kompensoi käyttökustannuksia. Kuivat järjestelmät ovat erinomaiset, kun veden saatavuus on rajoitettua tai jätteiden hävittäminen on etusijalla.
Kuinka kalkkikivi-kipsi märkä FGD toimii?
Kalkkikivi-kipsiprosessi edustaa maailmanlaajuisesti hallitsevaa märkärikinpoistoteknologiaa yksinkertaisuutensa, kustannustehokkuutensa ja kipsin sivutuotteen markkinoitavuuden vuoksi. Kemian ja mekaniikan ymmärtäminen on välttämätöntä kiinteistöoperaattoreille ja hankinta-alan ammattilaisille, jotka arvioivat järjestelmävaihtoehtoja.
Kemiallinen reaktio SO2-poiston takana
Kun SO2-pitoiset savukaasut joutuvat kosketuksiin kalkkikivilietteen kanssa, tapahtuu sarja peruuttamattomia kemiallisia reaktioita:
Vaihe 1 – Liukeneminen ja hapon neutralointi: Kalkkikivi (kalsiumkarbonaatti, CaCO3) reagoi happaman SO2:n ja veden kanssa muodostaen kalsiumsulfiittia (CaSO3) ja hiilidioksidia. Kalkkikivi liukenee happamaan ympäristöön muodostaen runsaasti hydroksidi-ioneja, jotka puskuroivat lietteen pH:n optimaalisella tasolla (5,0–5,5).
Vaihe 2 – Hapetus kipsiksi: Ruiskutettu hapetusilma muuttaa kalsiumsulfiitin (CaSO3) kalsiumsulfaatiksi (CaSO4). Tämä hapetusvaihe on termodynaamisesti edullinen ja päättyy tyypillisesti 2–8 minuutissa, riippuen ilman virtausnopeudesta ja lietteen viipymäajasta. Hapetus on kriittinen, koska kipsillä on paremmat kiteytysominaisuudet kuin sulfiitilla, mikä vähentää kalkin muodostumista sisäpinnoille ja mahdollistaa helpomman mekaanisen vedenpoiston.
Vaihe 3 – Kiteen kasvu ja erottaminen: Tuntien ajan imeytys- ja selkeytyssäiliöissä kalsiumsulfaattidihydraatti (kipsi) -kiteet kasvavat ja laskeutuvat. Kirkastettu neste kierrätetään takaisin absorboijan yläosaan, kun taas kipsiliete kuljetetaan tyhjiösuodattimeen tai sentrifugiin vedenpoistoa ja pinoamista varten.
Vaiheittainen prosessi Absorber Towerin sisällä
Fysikaalinen ja kemiallinen muutos tapahtuu jatkuvasti absorboijatornissa:
Savukaasun sisääntulo: Kuuma savukaasu (tyypillisesti 120-150°C kattilasta tai teollisuusuunista) tulee absorptiotornin pohjalle säädetyllä nopeudella, yleensä 3-4 m/s, jotta vältetään liiallinen painehäviö ja varmistetaan perusteellinen sekoittuminen.
Ruiskutusalue: Kalkkikivilietettä ruiskutetaan useista suuttimista, jotka on sijoitettu tornin ylä- ja keskikorkeudelle. Liete hajoaa hienoiksi pisaroiksi, jolloin syntyy valtava kosketuspinta-ala kaasun ja nesteen välille.
Reaktioalue: SO2 diffundoituu jokaista pisaraa ympäröivään nestekalvoon ja reagoi liuenneen kalkkikiven kanssa. Pisarat putoavat painovoiman alaisena, kun taas nousevat savukaasut kuljettavat niitä ylöspäin luoden vastavirtakaskadin, joka pidentää viipymisaikaa ja ohjaa diffuusiokinetiikkaa.
Hapettumisvyöhyke: Ilmaa ruiskutetaan pohjaan sumuttimien kautta ja kuplii ylöspäin vaimentimen läpi. Happi hapettaa sulfiitin sulfaatiksi bulkkinesteessä ja putoavissa pisaroissa, jolloin tuote muuttuu vakaammaksi kipsiksi.
Keräysalue: Kyllästynyt neste kerääntyy tornin pohjassa olevaan kaivoon. Kiinteät aineet laskeutuvat, jolloin kirkastettu neste voidaan pumpata takaisin tornin yläosaan kierrätystä varten, kun taas laskeutunut kiinteä aine valuu kipsin vedenpoistopiiriin.
Kaasun poisto: Käsitellyt savukaasut (SO2-vähennetty 95–99 %) nousevat yläosassa olevaan sumunpoistolaitteeseen, jossa mukana kulkeutuneet vesipisarat poistetaan huurteenpoistolla tai chevron-sumunpoistolaitteella. Puhdistettu kaasu poistuu sitten ilmakehään tai joutuu alavirran saastumisenhallintalaitteisiin.
Koko sykli – SO2:n talteenotosta hapetukseen kipsin talteenottoon – vaatii tyypillisesti 8–12 minuuttia lietteen viipymisaikaa riippuen kalkkikiven hiukkaskoosta, pH:n säätöstrategiasta ja kohteen poistotehokkuudesta. Pienemmät hiukkaset kalkkikivi (80–90 % läpäisee 325 mesh) kiihdyttää reaktionopeutta ja antaa käyttäjille mahdollisuuden saavuttaa korkeampi tehokkuus alhaisemmilla lietteen virtausnopeuksilla.
Miksi valita kasvellesi märkä FGD-tekniikka?
Päätös investoida märkiin FGD-järjestelmiin kuvastaa sekä sääntelyn tarvetta että toiminnan taloudellisuutta. Laitokset, jotka käsittelevät runsaasti rikkipitoisia polttoaineita tai palvelevat markkinoita, joilla on tiukat ilmanlaatustandardit, huomaavat, että märkäjärjestelmät tarjoavat erinomaisen tuoton, kun kaikki tekijät tarkastellaan kokonaisvaltaisesti.
Alat, jotka luottavat märkäpesuriin
Märkä FGD-tekniikka on perusta useilla teollisuuden aloilla:
Hiilikäyttöinen sähköntuotanto: Maailman suurin sovellus. Nykyaikaiset sähkökattilat, joissa poltetaan 1–3 % rikkiä sisältävää bitumipitoista tai subbitumista hiiltä, riippuvat märästä FGD:stä SO2-päästörajojen noudattamisessa, jotka monilla alueilla ovat alle 50–100 mg/Nm³.
Öljynjalostus: Polttoöljyn rikinpoistoyksiköt ja koksauskattilat tuottavat rikkipitoisia pakokaasuja, jotka vaativat tehokkaan pesun. Jalostamot integroivat usein märkä FGD:n ja selektiivisen katalyyttisen pelkistyksen (SCR) yhdistettyä SO2- ja NOx-hallintaa varten.
Kemian ja petrokemian valmistus: Laitokset, jotka tuottavat rikkihappoa, rikkipohjaisia polymeerejä tai prosessoivat korkearikkisiä raakaöljyvirtoja, käyttävät märkäpesureita SO2-päästöjen talteenottamiseksi lämpöhapettimista, kalsinointiyksiköistä ja pasutusuuneista.
Sellu- ja paperitehtaat: Mustalipeää polttavat soodakattilat tuottavat merkittäviä SO2-päästöjä. Kraftsellutehtailla käytetään yhä useammin märkiä FGD-järjestelmiä saavuttaakseen alueelliset ilmanlaatustandardit ja vähentääkseen SO2:een liittyvää ilmansaastetta asuinalueilla.
Metallien käsittely: Sulatusoperaatioissa, joissa kuparia, nikkeliä, sinkkiä ja muita ei-rautametalleja uutetaan sulfidimalmeista, syntyy SO2-pitoisia poistokaasuja, jotka vaativat 99 %:n poistotehokkuuden. Wet FGD on alan standardi näille sovelluksille.
Jäteenergiaksi ja biomassan poltto: Kunnalliset kiinteän jätteen polttolaitokset ja biomassavoimalaitokset tuottavat heterogeenisiä savukaasukoostumuksia. Wet FGD tarjoaa vankan, mukautuvan SO2-hallinnan vaihtelevalla polttoainelaadulla.
Tärkeimmät suorituskykytekijät: tehokkuus, pH ja L/G-suhde
Tasaisen ja tehokkaan SO2-poiston saavuttaminen riippuu useiden toisistaan riippuvaisten parametrien ohjaamisesta. Näiden tekijöiden ymmärtäminen mahdollistaa käyttäjien ja insinöörien optimoinnin järjestelmän suunnittelun ja toiminnan:
SO2-poistotehokkuus (tavoite: 95–99 %): Tehokkuutta ohjaa ensisijaisesti kaksi mekanismia: (1) kierrätettävän kalkkikivilietteen määrä suhteessa savukaasun tilavuuteen ilmaistuna neste-kaasusuhteena (L/G) ja (2) kaasun viipymäaika absorboijassa. Nykyaikaiset järjestelmät saavuttavat rutiininomaisesti 95 % poiston L/G-suhteella 5–8 L/m³ ja 98–99 % hyötysuhteella suhteilla 10–15 L/m³. Tuotot pienenevät – yli 15 l/m³:n työntäminen tuottaa minimaalisen tehokkuuden lisäyksen samalla, kun pumppausteho, lietteen valmistuskustannukset ja vedenkulutus kasvavat dramaattisesti.
pH-säätö (optimaalinen: 5,0–5,5): Lietteen pH vaikuttaa suoraan kalkkikiven liukenemisnopeuteen ja SO2:n absorptiokinetiikkaan. Kun pH on alle 4,5, kalkkikivi liukenee helposti, mutta SO2:n absorptio hidastuu käänteisreaktioiden ja kaasufaasidiffuusion alentuneen käyttövoiman vuoksi. pH:n 6,0 yläpuolella kalkkikiven liukoisuus laskee, kun taas SO2:n imeytyminen kiihtyy, mutta kalkkikiven muodostumisen ja kipsin saostumisen riski tornin sisäosissa kasvaa eksponentiaalisesti. Käyttäjät ylläpitävät pH:ta annostelemalla huolellisesti kalkkikivilietteen lisäysnopeuksia ja hapetusilmavirtaa. Automatisoidusta pH-säädöstä reaaliaikaisten antureiden avulla on tullut vakiokäytäntö nykyaikaisissa asennuksissa.
L/G-suhde (nesteen ja kaasun tilavuussuhde): Tämä mittaton parametri – joka ilmoitetaan tyypillisesti litroina kierrätettyä lietettä kuutiometrissä savukaasua – on ehkä kriittisin yksittäinen ohjausmuuttuja. Suuremmat L/G-suhteet lisäävät lietteen kosketuspinta-alaa ja viipymisaikaa, mikä lisää tehokkuutta, mutta lisää tehonkulutusta, reagenssin kulutusta ja veden haihtumista. Optimaalinen L/G-suhde tasapainottaa säädöstenmukaisuustavoitteet käyttökustannusten minimoimisen kanssa. Alueelliset ilmanlaatustandardit, polttoaineen rikkipitoisuus ja kattilan kuormitus määräävät pohjimmiltaan L/G-asetusarvon.
Kaasun nopeus (tyypillinen: 3–4,5 m/s): Savukaasun pystysuuntainen nopeus absorbointiastian läpi vaikuttaa pisaroiden suspensioon, viipymäaikaan ja painehäviöön. Suuremmat nopeudet pienentävät aluksen poikkileikkausta ja pääomakustannuksia, mutta lisäävät pumppaustyötä ja eroosioriskiä. Pienemmät nopeudet lisäävät viipymisaikaa ja tehokkuutta, mutta vaativat suurempia astioita. Useimmat kuljettajat pitävät 3,5–4,0 m/s tekniikan makeana pisteenä.
Hapetusilman nopeus (tyypillinen: 60–90 % teoreettisesta hapesta): Ylimääräinen happi ruiskutetussa ilmassa saa aikaan sulfiitista sulfaatiksi muuntamista, mutta liiallinen ilmastus lisää vaahdon muodostumista ja nesteen kulkeutumista. Ilmasumuttimen rakenne ja upotussyvyys vaikuttavat kriittisesti sekoitus- ja hapettumiskinetiikkaan. Alimittaiset ilmajärjestelmät johtavat epätäydelliseen hapettumiseen, sulfiittisaostumiseen ja vedenpoistolaitteiden sokeutumiseen.
Märkä FGD-järjestelmän prosessin virtauskaavio
Huomioon otettavat tekijät valittaessa märkäpesurin toimittajaa
Märkien FGD-järjestelmien hankintapäätökset edellyttävät useiden teknisten, kaupallisten ja toiminnallisten kriteerien huolellista arviointia. Seuraavat tekijät vaikuttavat merkittävästi järjestelmän suorituskykyyn, pitkäikäisyyteen, säädöstenmukaisuuden saavuttamiseen ja omistamisen kokonaiskustannuksiin.
Materiaalin valinta ja korroosionkestävyys
Märän FGD-absorbentin sisäympäristö on luonnostaan syövyttävä: pH on 3,5-6,0, lämpötilat 60-70 °C ja liuennut SO2 ja rikkihappo kiihdyttävät metallin hapettumista. Materiaalin valinta ei ole jälkikäteen, vaan perustavanlaatuinen suunnittelupäätös:
Teräsbetoni kumivuorauksella: Hallitseva materiaalivalinta suuriin käyttömittakaavaisiin vaimentimiin. Betoni tarjoaa rakenteellisen lujuuden ja lämpömassan; 10–20 mm paksu kumi (neopreeni tai EPDM) vuoraus suojaa betonia kemiallisilta vaikutuksilta. Kunnollinen pinnan esikäsittely ja kumipäällysteen kovettuminen pidentää käyttöikää 20–30 vuoteen vähäisellä huollolla.
Ruostumaton teräs (austeniittiset teräslaadut): Suosittu pienempiin järjestelmiin, suihkutorneihin ja huurteenpoistolohkoihin erinomaisen korroosionkestävyyden ja puhtaamman suunnittelun esteettisyyden ansiosta. 316L ruostumaton teräs kestää pistesyöpymistä happamissa kloridipitoisissa lietteissä. Kompromissit sisältävät korkeammat pääomakustannukset (2–3x betoni) ja rakokorroosion mahdollisuus, jos suunnittelutoleranssit ovat löysät.
Termoplastiset materiaalit: Kuituvahvistetut muovit (FRP) ja polyesteripohjaiset komposiitit ovat nousemassa markkinaraon sovelluksille ja jälkiasennusmarkkinoille erinomaisen kemikaalinkestävyyden ja nollakorroosioriskin ansiosta. Pitkän aikavälin kestävyystiedot ovat edelleen rajalliset; lämpöpyöräily ja UV-altistuminen ulkoasennuksissa aiheuttavat tuntemattomia riskejä.
Suihkusuuttimen materiaalit: Suihkusuuttimet kuluvat eniten. Keraamiset tai karkaistu teräskärjet, joissa on volframikarbidipäällysteet, kestävät hankausta suspendoituneiden kalkkikivihiukkasten vaikutuksesta. Säännöllinen suuttimien tarkastus ja vaihto 2–5 vuoden välein on normaali käyttökäytäntö.
Räätälöinti ja myynnin jälkeinen tuki
Jokaisella teollisuuslaitoksella on ainutlaatuiset savukaasuominaisuudet, tilarajoitteet ja käyttövaatimukset. Luotettava toimittaja tarjoaa aitoa räätälöintiä yhden koon kaikille pakettien sijaan:
Paikkakohtainen suunnittelu: Arvioi, suorittaako toimittaja yksityiskohtaisen kaasuvirta-analyysin – SO2-pitoisuuden, NOx-tasojen, hiukkaskuormituksen, kosteuspitoisuuden ja lämpötilaprofiilin mittaukset. Nämä tiedot syötetään laskennalliseen nestedynamiikan (CFD) mallinnukseen lietteen jakautumisen, kaasun viipymäajan ja tehokkuuden ennustamiseksi tietyissä käyttöolosuhteissa. Polttoainetyypillesi ja kaasukoostumuksellesi laboratoriomittakaavaista testausta tai pilottilaitostietoja tarjoavat toimittajat osoittavat suunnittelun tarkkuutta.
Modulaarinen skaalautuvuus: Tiloissa, joissa on kasvupotentiaalia tai vaiheittainen laajennussuunnitelma, järjestelmät, jotka on suunniteltu modulaarisilla vaimennusosilla tai rinnakkaisjuna-arkkitehtuurilla, mahdollistavat kapasiteetin lisäyksen ilman koko järjestelmän vaihtoa. Varmista, voidaanko sisäosat (jakajat, sumunpoistolaitteet) asentaa tai päivittää olemassa olevaan alukseen.
Integrointi olemassa olevaan infrastruktuuriin: Märkä FGD-järjestelmä on liitetty kattilan poistokanavaan, ID-puhaltimiin, suodattimiin ja alavirtaan. Tavarantoimittajien tulee toimittaa yksityiskohtaiset kanava- ja perustussuunnitelmat, sertifioinnit seismisistä kuormista, jos mahdollista, ja koordinointi laitemyyjien kanssa. Piilokustannukset syntyvät usein kanaviston muutoksista ja tuesta.
Koulutus ja tiedon siirto: Märkien FGD-järjestelmien käyttö ja huolto edellyttävät operaattorilta asiantuntemusta pH:n hallinnassa, lietteen reologiassa, hapetusilman hallinnassa ja kipsin vedenpoistossa. Valitut toimittajat tarjoavat kattavan paikan päällä tapahtuvan koulutuksen, O&M-käsikirjat, varaosien saatavuuden ja hätätukipalveluja. Etädiagnostiikkaominaisuudet ja ennakoivat ylläpitosopimukset erottavat premium-toimittajat yhä enemmän hyödyketoimittajista.
Reagenssien hankinta ja logistiikka: Kalkkikiven saatavuus, hinnoittelu ja kuljetuslogistiikka vaikuttavat kriittisesti käyttökustannuksiin. Toimittajien tulee dokumentoida lähellä olevat kalkkikiven lähteet, määräalennukset, toimitusaikataulut ja varatoimitusjärjestelyt. Vahvista samalla tavalla kipsinkäsittelyinfrastruktuuri – vedenpoistolaitteiden kapasiteetti, varastotilat ja loppupään markkinoiden yhteydet (taustalevy, sementti, maatalous), jotka mahdollistavat kustannusten kattamisen.
Varaosien ekosysteemi: Tunnista kriittiset kuluvat osat (suuttimet, tiivisteet, pumpun siipipyörät, sumunpoistopatruunat) ja vahvista saatavuus, toimitusajat ja hinnat toimittajan verkon kautta. Varaosien pitkäaikainen saatavuus 20–30 vuoden järjestelmän elinkaareen edellyttää toimittajia, joilla on vakiintuneet jakelukanavat ja varastopolitiikka.
Operatiivinen erinomaisuus: Valvonta- ja ohjausjärjestelmät
Nykyaikaiset märät FGD-järjestelmät ovat kehittyneitä laitteita, jotka vaativat jatkuvaa valvontaa ja dynaamista parametrien säätöä kohteen poistotehokkuuden ylläpitämiseksi ja käyttökustannusten minimoimiseksi. Kehittyneet ohjausjärjestelmät muuttavat märkäpesurit passiivisista vaatimustenmukaisuustyökaluista aktiivisesti optimoiduiksi resurssiksi.
Reaaliaikainen valvontatekniikka
Reaaliaikaiset takaisinkytkentäsilmukat mahdollistavat nopean reagoinnin polttoaineen laadun, kattilan kuormituksen tai ilmakehän olosuhteiden muutoksiin:
Jatkuvat SO2-analysaattorit: Infrapuna- tai sähkökemialliset SO2-anturit ennen ja alavirtaan absorboijasta mittaavat reaaliaikaisen poistotehokkuuden. Tavoitearvot (yleensä 50–100 mg/Nm³ ulostulo) säätävät automaattisesti kalkkikiven syöttönopeuksia ja L/G-suhteita, jotta vaatimustenmukaisuusmarginaalit säilyvät ilman liiallista reagenssin kulutusta.
pH-anturit: Upotetut pH-elektrodit absorboijapohjassa ja selkeyttimessä antavat hetkellisen lietteen happamuuden takaisinkytkennän. Automatisoidut kalkkimaidon lisäysjärjestelmät pitävät pH:n ±0,2 yksikön sisällä asetusarvosta, mikä estää sekä hilseilyn (korkea pH) että riittämättömän kalkkikiven liukenemisen (matala pH).
Painehäviön seuranta: Paine-erokennot vaimentimen, huurteenpoiston ja poistokanavan poikki osoittavat tukkeutumisen, kalkin muodostumisen tai sumunpoistolaitteen kyllästymisen. Varhaisvaroitusjärjestelmät käynnistävät puhdistusjaksot tai huoltovaroitukset ennen kuin suorituskyvyn heikkeneminen kiihtyy.
Hapetus Air Control: Happipitoisuusanturit ja ilmavirtausmittarit varmistavat optimaalisen hapen saatavuuden sulfiitin hapettumista varten. Suljetun silmukan hapetusilman ohjaus estää epätäydellisen konversion (vaatii kalliita nestefaasihapetuskemikaaleja) ja vaahdon muodostumista (joka lisää siirtymistä).
Kierrätyspumpun valvonta: Tärinäanturit, laakerien lämpötila-anturit ja virrankulutuksen seuranta havaitsevat juoksupyörän varhaisen vaiheen kulumisen, laakerien rappeutumisen tai kavitaation. Ennakoiva huoltovaroitus mahdollistaa ennakoivan komponenttien vaihdon ennen katastrofaalista vikaa.
Kuormanseurantaominaisuudet
Teollisuuslaitokset toimivat harvoin tasaisella kattilan kuormituksella. Märkien FGD-järjestelmien on oltava 40–100 %:n sammutussuhteita, jotta yhteensopivuus ja tehokkuus säilyvät tässä toiminta-alueella. Tärkeimmät suunnitteluominaisuudet, jotka mahdollistavat kuormituksen seuraamisen, ovat:
Taajuusmuuttajat (VFD): VFD:llä varustetut kierrätyspumppu ja hapetusilmapuhallinmoottorit skaalaavat virtausnopeudet suhteessa kattilan kuormitukseen, mikä vähentää virrankulutusta ja reagenssin käyttöä matalan kuormituksen aikana. VFD:llä saavutetaan helposti 20–30 % energiansäästö verrattuna kiinteänopeisiin moottoreihin, joissa on kuristussäätö.
Monivaiheiset ruiskusuuttimet: Järjestelmät, joissa on itsenäisesti ohjatut ruiskutuspäät useissa tornin korkeuksissa, mahdollistavat tehokkaan jakelun osakuormitusolosuhteissa. Pienemmät kuormat aktivoivat vähemmän suuttimia, mikä ylläpitää optimaalisen lietteen pisaroiden suspension ja kaasun viipymäajan ilman liiallista sumun siirtymistä.
Ohitus- ja tyhjennysvirrat: Lietteen ohituslinjat ja selkeyttimen ilmauskokoonpanot mahdollistavat viipymisajan ja pH:n rakeisen hallinnan ilman, että koko järjestelmä sammutetaan sammutuksen aikana. Strateginen vuotovirtaus estää liian nopean pH:n nousun matalan kuormituksen aikana, jolloin kaasun tilavuus ja SO2-kuormitus pienenevät samanaikaisesti.
Säännösten noudattaminen ja ympäristönsuojelun taso
SO2-päästörajat vaihtelevat maailmanlaajuisesti, mutta suuntautuvat yleisesti tiukemmiksi. Wet FGD-järjestelmät ovat ensisijainen teknologia, joka mahdollistaa nykyaikaisten standardien noudattamisen. Kehittyneillä alueilla vaaditaan 50–100 mg/Nm³ ulostulon SO2-pitoisuuksia tai absoluuttisen SO2-massakuormituksen vähentämistä 85–99 % polttoainetyypistä ja laitosluokista riippuen.
Yleiskatsaus maailmanlaajuisiin SO2-standardeihin
Alueelliset sääntelykehykset ohjaavat teknologian valintaa ja toimintastrategiaa:
Euroopan unioni: Suurien polttolaitosten direktiivi (LCPD) ja teollisuuden päästöjä koskeva direktiivi (IED) määräävät 97–99 %:n SO2-vähennystehokkuuden hiili- ja öljykäyttöisille yksiköille. Kuukauden keskimääräiset ulostulopitoisuudet eivät saa ylittää 50 mg/Nm³ useimmissa laitoksissa. Nämä tiukat rajat edellyttävät tehokkaita märkä FGD-järjestelmiä edistyneellä hapettumisen hallinnassa.
Yhdysvallat: Clean Air Act -säädökset rajoittavat SO2-päästöjä kansallisten ilmanlaatustandardien (NAAQS) kautta. Useimmat sääntelyjärjestelmät merkitsevät 50–90 mg/Nm³:n ulostulorajoja tai 90 %:n poistotehokkuutta. Osavaltiot, joilla ei ole saavutettuja alueita, voivat asettaa voimalaitoksille ja jalostamoille tiukempia rajoituksia.
Kiina ja Intia: Nopea teollistuminen ja kasvava tietoisuus ilmanlaadusta ovat saaneet märän FGD:n käyttöön uudessa kivihiilikapasiteetissa. Pakollinen SO2-poisto ylittää 90 % suurissa yksiköissä; monet uudet asennukset tähtäävät 95 %:n tehokkuuteen ja kestävään tulevaisuuteen ennakoitua kiristystä vastaan.
Japani ja Etelä-Korea: Nämä maat ovat edelläkävijämaat märkä-FGD-teknologian kehittämisessä, ja ne saavuttavat 80–90 %:n poistotehokkuuden alhaisilla ulostulopitoisuuksilla (30–50 mg/Nm³). Teknologian kypsyys ja operaattoriosaaminen ovat näillä markkinoilla poikkeuksellisen korkealla.
SO2:n lisäksi: lisäedut ja useiden saasteiden hallinta
Nykyaikaiset märät FGD-järjestelmät hallitsevat samanaikaisesti useita ilman epäpuhtauksia, mikä tarjoaa edut ympäristön noudattamisesta:
Hiukkasten poisto: Kalkkikiviliete toimii lentotuhkan luonnollisena pesuaineena poistaen 40–70 % sisääntulon hiukkasista ilman erityisiä sähkösuodattimia tai pussisäiliöitä. Tämä yhteispoisto vähentää loppupään laitteiden rasitusta ja hävityskustannuksia.
Happosumun ja HCl:n talteenotto: Alkalinen liete neutraloi kloorivetyhappohöyryjä (HCl) ja rikkihapposumua (H2SO4), joka muodostuu SO2:n hapettumisesta tai joita on polttoaineen kloorissa. Integroidut märkä FGD-järjestelmät vangitsevat nämä happamat kaasut ja estävät niitä pääsemästä ilmakehään.
Elohopean erittelyn vaikutus: Vaikka märkä FGD ei suoraan poista alkuaineelohopeaa (Hg⁰), hapettava ympäristö ja kalkkikiviliete edistävät Hg⁰:n hapettumista kaksiarvoiseksi elohopeaksi (Hg²⁺), jonka myöhemmin sieppaavat alavirran pussihuoneet tai ESP-yksiköt. Tämä epäsuora reitti parantaa yleistä elohopean hallinnan tehokkuutta.
Synergia selektiivisen katalyyttisen pelkistyksen (SCR) kanssa: Voimalaitokset ja jalostamot käyttävät yhä useammin integroituja SO2-NOx-ohjausjunia, joissa yhdistyvät märkä FGD ja SCR-yksiköt. FGD-absorberin alhainen ulostulolämpötila (kyllästetty, ~60 °C) vaatii uudelleenlämmityksen ennen SCR-katalysaattoria aktiivisuuden ylläpitämiseksi. Strateginen lämmön integrointi kattilan ja FGD/SCR-järjestelmien välillä optimoi energiatehokkuuden ja alentaa käyttökustannuksia.
Usein kysyttyjä kysymyksiä märistä FGD-pesureista
Q1: Mikä on märkäpesurin SO2-poistotehokkuus?
Kalkkikivi-kipsi märkä FGD-järjestelmät saavuttavat rutiininomaisesti 95–99 % SO2-poistotehokkuuden optimoiduissa käyttöolosuhteissa. Tarkka tehokkuus riippuu useista tekijöistä: (1) L/G-suhde (korkeammat suhteet lisäävät tehokkuutta, mutta lisäävät kustannuksia), (2) lietteen pH (optimaalinen alue 5,0–5,5), (3) kalkkikiven hiukkaskoko (pienemmät hiukkaset liukenevat nopeammin), (4) kaasun viipymäaika absorboijassa (tyypillisesti 8–12 minuuttia) ja (5) sulfiitin konversio hapetusilman saatavuudesta. Useimmat nykyaikaiset järjestelmät on suunniteltu 95–97 %:n tehokkuuteen kompromissina säädöstenmukaisuuden ja käyttötalouden välillä. 98–99 %:n hyötysuhteen saavuttaminen vaatii korkeampia L/G-suhteita (12–15 L/m³) ja tiukempaa prosessinhallintaa, mutta se toteutetaan rutiininomaisesti alueilla, joilla ilmanlaatustandardit ovat tiukat.
Q2: Kuinka paljon vettä märkä FGD-järjestelmä kuluttaa?
Vedenkulutus kalkkikivi-kipsi märkä-FGD-järjestelmissä on huomattavaa ja muodostaa suuria käyttökustannuksia vesipulan alueilla. Tyypillinen kulutus vaihtelee välillä 500-1500 m³/tunti 500 MW:n hiilivoimayksikössä riippuen savukaasumäärästä, lietteen kierrätysnopeudesta ja haihtumishäviöistä. Tästä kokonaismäärästä noin 30–40 % on kulutusta (hävitetään haihtumisen ja kipsikideveden vuoksi), kun taas 60–70 % kierrätetään lietepiirissä. Vaihtoehtoisia tekniikoita on olemassa vesirajoitteisille laitoksille: kuivat FGD-järjestelmät kuluttavat vain haihtuvaa vettä (~ 5 % märän järjestelmän kulutuksesta), mutta kompromissi on heikentynyt tehokkuus ja arvokkaan kipsin sivutuotteen menetys. Jotkut laitokset käyttävät veden kierrätyssilmukoita, jäähdytystorneja ja kondenssiveden talteenottoa nettokulutuksen vähentämiseksi.
Kysymys 3: Mitä eroa on ruiskutustornilla ja täytetyllä lattiapesurilla?
Sekä ruiskutustornit että pakatut kerrospesurit luokitellaan "märiksi" FGD-tekniikoiksi, mutta ne eroavat toisistaan merkittävästi sisäisen suunnittelun ja toimintaominaisuuksien osalta. Suihkutornit (kutsutaan myös "suihkun absorboijaksi" tai "vastavirtasuihkukontaktoriksi") jakavat kalkkikivilietteen astian yläosassa olevien suuttimien kautta luoden putoavan suihkeen, joka koskettaa nousevaa savukaasua. Tämä rakenne on yksinkertainen, vankka, sietää suspendoituneita kiintoaineita ja helppo skaalata. Pakatut kerrospesurit sisältävät strukturoituja tai satunnaisia pakkausmateriaaleja (keraamiset satulat, muovirenkaat, strukturoidut levyt), jotka lisäävät kaasun ja nesteen välistä kosketuspinta-alaa. Pakatut kerrokset saavuttavat suuremman poistotehokkuuden pienemmillä L/G-suhteilla (6–8 l/m³ verrattuna 10–15 ruiskutorneihin), mutta ne ovat alttiimpia hilseilemään, tukkeutumaan ja vaativat hienompia kalkkikivihiukkasia. Hiilivoimaloissa ja teollisuusuuneissa, joissa on korkea tuhkakuormitus ja vaihteleva kaasukoostumus, ruiskutustornit hallitsevat luotettavuuden ja huollettavuuden vuoksi. Pakatut kerrokset ovat suositeltavia pienemmissä, paremmin valvotuissa sovelluksissa (jalostamot, kemiantehtaat), joissa syöttökaasun koostumus on tasainen ja tiukat tehokkuustavoitteet vaativat kompakteja rakenteita.
Q4: Mikä on kalkkikivi (CaCO3) ja miksi sitä käytetään ensisijaisena reagenssina?
Kalkkikivi on luonnossa esiintyvä mineraali (kalsiumkarbonaatti, CaCO3), joka koostuu muinaisista simpukankuorista ja luurankojätteistä. Sitä on runsaasti maailmanlaajuisesti, se on edullinen (8–15 dollaria per toimitettu tonni) ja helposti saatavilla useimpien teollisuuslaitosten lähellä olevilta louhoksilta. Kalkkikiven ensisijainen etu on sen kemiallinen reaktiivisuus happaman SO2:n kanssa; hienojakoisiksi hiukkasiksi (100–300 mikrometriä) jauhettuna ja veteen suspendoituna liukenee nopeasti absorptiopohjan happamaan ympäristöön vapauttaen hydroksidi-ioneja, jotka absorboivat SO2:ta ja puskurilietteen pH:ta. Kalkki (CaO tai hydratoitu kalkki Ca(OH)2) on vaihtoehtoinen reagenssi, jolla on nopeampi kinetiikka ja suurempi pitoisuus, mikä mahdollistaa pienemmät L/G-suhteet ja pienemmät astiat. Kalkin korkeampi hinta (30–50 dollaria tonnilta), syövyttävyys ja käsittelyn vaarat tekevät kalkkikivestä kuitenkin oletusvaihtoehdon useimmissa sovelluksissa. Hybridijärjestelmät, jotka käyttävät kalkkikiveä ensisijaisena reagenssina ja lisäävät kalkkia pH-korjaukseen käynnistyksen tai häiritsevien olosuhteiden aikana, tarjoavat toiminnallista joustavuutta pienin lisäkustannuksin.
Q5: Kuinka kauan märkä FGD-järjestelmä kestää ja mitkä ovat tyypilliset huoltovälit?
Hyvin suunniteltujen ja huollettujen märkien FGD-järjestelmien käyttöikä on 20–30 vuotta, mikä on verrattavissa isäntäkattilaan tai teollisuusuuniin. Kriittisten komponenttien käyttöikä on lyhyempi: betoniastioiden kumipäällyste (15–25 vuotta), ruiskusuuttimet (2–5 vuotta), kierrätyspumppujen tiivisteet ja siipipyörät (5–8 vuotta), hapetusilmasuuttimet (8–10 vuotta). Sumunpoistokasetit on yleensä vaihdettava 2–4 vuoden välein pölykuormituksen mukaan. Suunnitellut huoltovälit sisältävät ruiskutussuuttimien ja jakoputkien neljännesvuosittaiset tarkastukset, puolivuosittaisen pH-anturin kalibroinnin, vuotuisen kumipäällysteen kunnon arvioinnin ja joka toinen vuosi paineastioiden hydrostaattiset testaukset. Ennakoivat huolto-ohjelmat, joissa hyödynnetään tärinäanalyysiä, termografiaa ja reaaliaikaista suorituskyvyn seurantaa, vähentävät yhä enemmän odottamattomia seisokkeja ja pidentävät komponenttien käyttöikää. Oikea kemiallinen tasapaino, korroosionestoaineen annostelu ja biosidikäsittely (jos mahdollista) ovat välttämättömiä järjestelmän pitkäikäisyyden maksimoimiseksi.
Kysymys 6: Voivatko märät FGD-pesurit käsitellä polttoaineen rikkipitoisuuden vaihtelut?
Kyllä, kalkkikivi-kipsi märkä FGD-järjestelmät ovat luonnostaan kestäviä polttoaineen rikkivaihteluille, mikä on yksi niiden tärkeimmistä eduista. Järjestelmä säätää kalkkikiven syöttönopeutta ja L/G-suhdetta sopeutumaan korkeampaan tai pienempään SO2-kuormitukseen ilman kemian tai toimintatilan vaihtamista. Jos polttoaineen rikki nousee 1,5 paino-%:sta 3,0 painoprosenttiin, savukaasun SO2-pitoisuus noin kaksinkertaistuu. Käyttäjät vastaavat lisäämällä kalkkikivilietteen kiertonopeutta tai nostamalla lietteen kalkkikiven pitoisuutta, säilyttäen tavoite-pH:n ja ulostulon SO2-pitoisuuden. Päinvastoin, kun poltetaan vähärikkistä polttoainetta, kalkkikiven syöttö vähenee suhteessa. Tämä sopeutumiskyky on ratkaisevan tärkeää laitoksissa, joissa sekoitetaan useita polttoainelähteitä, hallitaan tuontihiilen polttoaineen laatuvaihteluita tai mukautetaan polttoaineen kausiluonteiseen saatavuuteen. Kuivat FGD-järjestelmät eivät ole joustavia, ja ne vaativat yleensä reagenssikemian muutoksia tai polttimen säätöjä vaatimustenmukaisuuden säilyttämiseksi, kun polttoaineen rikkipitoisuus muuttuu merkittävästi.
Q7: Mitä tapahtuu kipsin sivutuotteelle, ja onko se todella arvokasta?
Kalkkikivi-kipsi märkä-FGD-järjestelmissä valmistettu kipsi on kemiallisesti ja fysikaalisesti identtistä louhitun luonnonkipsin kanssa. Erittäin puhdas kipsi (95 % kalsiumsulfaattidihydraattia) on korkealuokkainen raaka-aine seinälevyjen (kipsilevyjen, kipsilevyjen) valmistajille, ja se edustaa noin 70–80 % kipsin kokonaiskysynnästä maailmanlaajuisesti. Markkinahinnat vaihtelevat 5–15 dollarin välillä tonnilta riippuen sijainnista, puhtaudesta ja logistiikasta, mutta useimmilla alueilla kipsin myynti kompensoi 10–30 % märän FGD:n käyttökustannuksista. Joissakin laitoksissa kustannukset katetaan kokonaisuudessaan kipsin myynnin kautta, varsinkin sellaisissa tiloissa, joissa seinälevytehtaita tai vienti mahdollistavat satamat sijaitsevat rinnakkain. Heikkopuhtaista kipsiä (85–95 % kalsiumsulfaattia) löytyy sementin tuotannossa, maankäsittelyssä, tienpohjan stabiloinnissa ja muissa vähäarvoisemmissa sovelluksissa. Pieni osa FGD:llä tuotetusta kipsistä viljellään maataloudessa tai hävitetään sallittuihin tiloihin, joissa markkinat ovat kaukana tai kuljetus on epätaloudellista. SO2-jätteen muuntuvuus kaupalliseksi tuotteeksi – eikä hävittämistä vaativaksi palamisen sivutuotteeksi – on kalkkikivi-kipsiteknologian ainutlaatuinen ympäristöllinen ja taloudellinen etu.
Q8: Mitkä ovat tärkeimmät toiminnalliset haasteet märän FGD-järjestelmän hallinnassa?
Kestävyydestään huolimatta märät FGD-järjestelmät aiheuttavat useita toistuvia toiminnallisia haasteita, jotka vaativat ammattitaitoista hallintaa: (1) Skaalaus ja liittäminen: Jos pH nousee yli 5,5:n, kalsiumsulfaattia ja kalsiumsulfiittia saostuu sisäpinnoille vähentäen virtausta ja tehokkuutta. Tiukka pH-säätö ja säännöllinen mekaaninen puhdistus estävät tämän. (2) Korroosiohyökkäykset: Kumipäällysteen hajoamista tai betonin halkeilua tapahtuu, jos kemiallista tasapainoa laiminlyödään tai tapahtuu ohitus. Säännölliset tarkastukset ja korroosionestoohjelmat vähentävät riskejä. (3) Vaahdon muodostuminen: Liiallinen hapetusilma tai pinta-aktiivisia aineita sisältävät polttoaineen lisäaineet edistävät vaahtoa, mikä lisää kulkeutumista ja veden menetystä. Vaahtoamisenestokemia ja optimoitu ilmasuuttimen muotoilu ratkaisevat tämän. (4) Kipsin vedenpoiston haasteet: Kipsituotteen korkea kosteuspitoisuus lisää hävitys- tai kuljetuskustannuksia. Tyhjiösuodattimen optimointi, sentrifugin säätö ja polymeerin annostelu parantavat kakun kuivuutta. (5) Ajoittainen reagenssin syöttö: Kalkkikiven hankintahäiriöt tai sään aiheuttamat kuljetusviiveet voivat aiheuttaa tilapäisen vaatimustenmukaisuuden riskin. Ylimääräiset toimittajasuhteet ja paikan päällä tapahtuva varastointipuskurointi vähentävät tätä. Kokeneet käyttäjät pitävät näitä haasteita hallittavissa ennakoivan huollon, reaaliaikaisen valvonnan ja ennakoivan vianmäärityksen avulla.
Johtopäätös: Investointi kestävään teollisuuden päästöjen hallintaan
Märkä savukaasujen rikinpoistotekniikka on todistettu ja luotettava perusta teollisuuden SO2-päästöjen hallintaan sähköntuotannossa, jalostuksessa, metallien käsittelyssä ja kemikaalien valmistuksessa. 95–99 %:n SO2-poistotehokkuus, jätteiden muuntaminen myyntikelpoiseksi kipsin sivutuotteeksi ja yhteensopivuuden säilyttäminen olemassa olevan kattilainfrastruktuurin kanssa, kalkkikivi-kipsipesurit edustavat optimaalista tasapainoa ympäristönsuojelun, käyttötalouden ja teknisen kypsyyden välillä.
Päätös märän FGD-kapasiteetin käyttöönotosta tai nostamisesta edellyttää kokonaisvaltaista arviointia polttoaineen laadusta, lakisääteisistä velvoitteista, laitoksen jalanjäljestä, veden saatavuudesta ja pitkän aikavälin käyttökustannustavoitteista. Ei ole olemassa yhtä "yleistä" järjestelmäsuunnittelua; sen sijaan paikkakohtainen suunnittelu, materiaalin valinta ja ohjausstrategian mukauttaminen varmistavat optimaalisen suorituskyvyn ainutlaatuisessa teollisuusympäristössäsi.
Käytitpä sitten voimalaitosta, öljynjalostamoa, metallisulatusta tai erikoiskemian laitosta, pätevien toimittajien hankkiminen, joilla on todistettu kokemus, kattava tekninen tuki ja läpinäkyvät suorituskykytakuut, on välttämätöntä. Vaadi yksityiskohtaisia teknisiä tutkimuksia, pilottiluokan suorituskykytietoja tietylle kaasuvirralle, läpinäkyviä reagenssien hankintasuunnitelmia ja koulutussitoumuksia ennen hankintapäätösten viimeistelyä.
Tarvitsee mukautetun märkä pesuri ratkaisu laitoksesi ainutlaatuiseen savukaasukoostumukseen ja päästötavoitteisiin? Hyödynnä toimittaja, joka pystyy kattavaan kaasuvirta-analyysiin, CFD-mallinnukseen, paikan päällä tapahtuvaan pilottitestaukseen ja pitkäaikaisiin suoritustakuihin. Anna yksityiskohtaiset tiedot polttoainetyypistäsi, SO2-pitoisuudesta, kaasun virtausnopeudesta, lämpötilaprofiilista ja kohteen poistotehokkuudesta ja pyydä alustava suunnitteluehdotus ja kustannusarvio. Useimmat pätevät toimittajat toimittavat toteutettavuusarvioinnit 2–4 viikossa, mikä mahdollistaa nopean arvioinnin ja tietoon perustuvien hankintapäätösten tekemisen.


 简体中文